
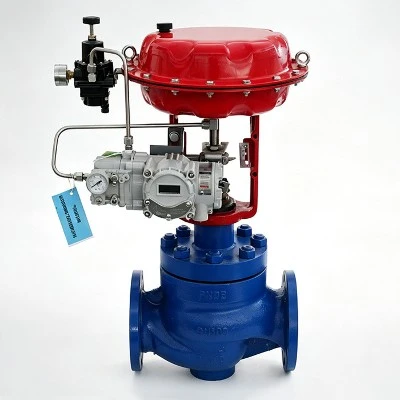
Aukštos{0}}temperatūros valdymo vožtuvai paprastai reiškia valdymo vožtuvus, kurių darbinė temperatūra viršija 450 laipsnių. Pagrindiniai iššūkiai medžiagoms ir gamyboje yra stiprus terminis plėtimasis ir susitraukimas, dėl kurio komponentai stringa, ir medžiagos šliaužimas aukštoje temperatūroje, dėl kurio pablogėja mechaninės savybės.
Vožtuvo korpuso medžiagos turi būti parenkamos atsižvelgiant į temperatūros įvertinimą: esant aukštesnei nei 450 laipsnių aplinkai, turi būti parinktos patvarios medžiagos. 450–600 laipsnių (arba 538 laipsnių) diapazone paprastai naudojamas chromo -molibdeno plienas, pvz., ASTM A217 WC9. 600–1000 laipsnių (arba iki 1035 laipsnių) paprastai naudojamas nerūdijantis plienas, pvz., SUS310S, kurio anglies kiekis reguliuojamas nuo 0,04 % iki 0,08 %. Esant aukštesnei nei 1000 laipsnių (arba 750 laipsnių) temperatūrai, pamušalui rekomenduojama naudoti nemetalines karščiui{19}}atsparias medžiagas (tinkamas naudoti aukštoje -temperatūroje iki 1200 laipsnių) arba specialius aukštos-temperatūrų, didelio{23}}stiprumo{23}inkelo{200}{101} 625).
Vožtuvo vidinių dalių (vožtuvo šerdies ir lizdo) medžiagos paprastai yra tokios pačios kaip ir vožtuvo korpuso. Siekiant pagerinti atsparumą dilimui aukštoje temperatūroje, sandarinimo paviršiai dažnai padengiami kietaisiais lydiniais (pvz., kobalto -lydiniu Stellite 6).
Sandarinimo medžiagų pasirinkimas apima sandarinimo sandariklius ir sėdynių sandariklius. Standartinė politetrafluoretileno (PTFE) pakuotė tinka tik naudoti žemesnėje nei 200 laipsnių temperatūroje; vidutinės ir aukštos temperatūros reikmėms reikalingas lankstus grafito įpakavimas, pasižymintis puikiu atsparumu temperatūrai iki 600 laipsnių ar aukštesnėje temperatūroje. Jei sėdynių sandarikliai yra mažesni nei 500 laipsnių, gali būti naudojami minkšti sandarikliai, pvz., specialus kompozitinis grafitas; virš 500 laipsnių, reikalingi metaliniai -į-metaliniai kietieji sandarikliai.
Pagrindiniai gamybos procesai yra specialūs procesai, užtikrinantys patikimumą aukštoje temperatūroje. Kai temperatūra pasiekia 750 laipsnių, vožtuvo lizdui gali būti naudojamas sandarinimo suvirinimo procesas, kad būtų išvengta nuotėkio ir erozijos srieginėse jungtyse. Kietieji lydiniai (pvz., Stellite 6) dengiami ant vožtuvo šerdies ir lizdo sandarinimo paviršių, kad padidėtų atsparumas aukštai-temperatūrai. Kiti procesai apima daugiapakopį -slėgį-mažinančią vožtuvo šerdies apdorojimą ir šilumos išsklaidymo konstrukciją, skirtą vožtuvų korpusams ir pavaroms, pritaikytoms aukštai temperatūrai (pavyzdžiui, šilumos kriauklės ir vandens{8}}aušinimo gaubtai).